裁板线加双工位:换刀时间从 26 分钟压到 9 分钟
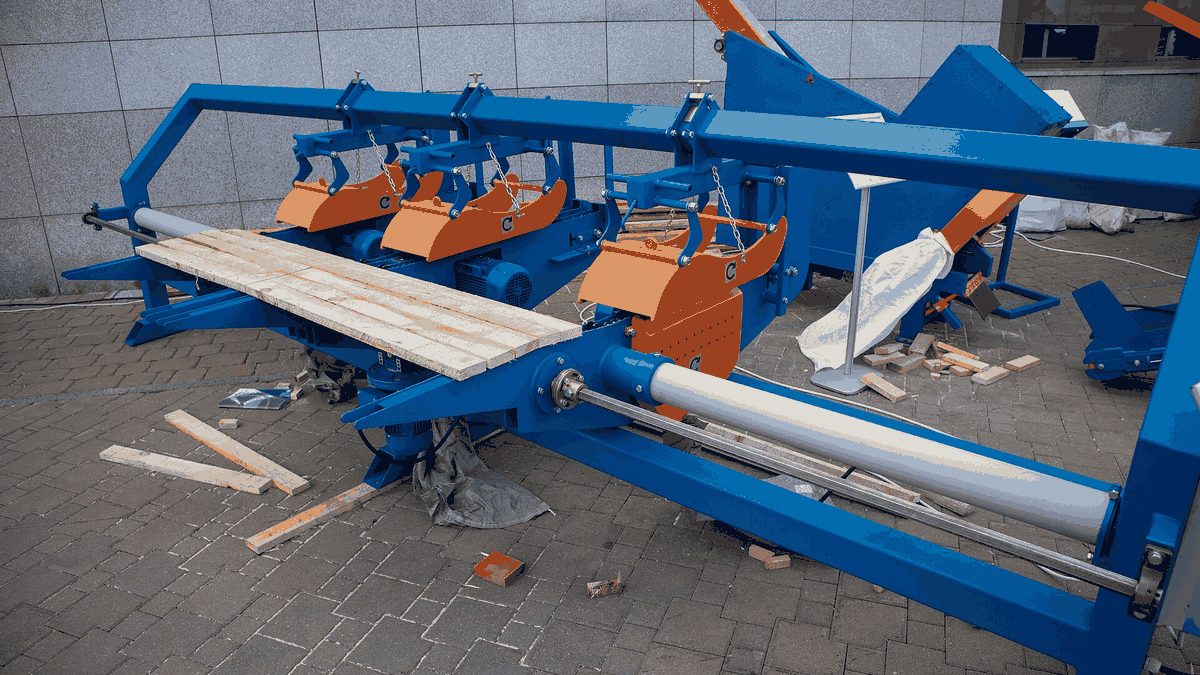
8 月 15 日,裁板车间的第二台数控裁板锯完成双工位改造。改造内容是在原机基础上加一组可移动的真空吸附台面,一个工位在切、另一个工位同步上料,换规格时不用整线停机。
改造前,一条线每天要换 6—8 次规格,每次换刀、对刀、试切,26 分钟起步。按每天 8 次算,光换规格就吃掉 3.5 小时,相当于少切 40 张板。定尺订单越多,这个损失越明显——今年定尺单占比从 18% 涨到 31%。
改造后的实测数据:换刀 9 分钟,首件试切合格率 96%。日产能从 310 张提到 355 张,增幅 14.5%。加工尺寸上限没变,还是 2800×1300 mm,但双工位让 2440 长的板可以连续进料,不用人工一张张递。
安全上加了光栅和双手启动,操作位从 2 人减到 1 人,另一个人转到后段质检。改造费用 18.6 万元,按节省的工时算,回收期约 11 个月。
第三台裁板锯的改造排在 12 月,届时三条线的定尺交付周期可以从 11 天压到 9 天。双工位改造投入 12.6 万元,按每天 40 张的裁板量算,8 个月能省回换刀工时。
改造后第一周跑的是湛江一个工程单,320 张板、7 种规格。原来这种单要排 3 天,现在 2 天完。质检位从后段挪到出料口,首件和末件都测,中间每 20 张抽一张,发现问题当场停线。操作位减到 1 人之后,原来的第二个人转到质检,人没有减,只是岗位换了。
双工位的真空泵换成了一台 11 kW 的新泵,吸附更稳,薄板进料时不会被吸变形,边角崩缺也少了一截。日产能的统计改成按小时记,哪个时段卡住一眼能看出来。